fornece um portfólio completo de borrachas líquidas reativas, incluindo HTPB, CTBN, CTPB, ATBN, HTBN, ATPB e outros. Como pioneiros em borracha líquida reativa na China, nos concentramos em derivados de olefinas de alta qualidade com um portfólio abrangente de produtos e excelentes capacidades de P&D. A produção personalizada está disponível para atender às necessidades específicas dos clientes.
Borrachas líquidas reativassão polímeros telequélicos de baixa viscosidade com grupos finais funcionais como hidroxila, carboxila ou amina. Esses grupos permitem a reticulação em sistemas termofixos. Eles oferecem duplo valor: processabilidade líquida mais desempenho elastomérico. Vejo que eles oferecem tenacidade de anel, flexibilidade e aprimoramento de adesão em epóxis, poliuretanos e compósitos.
A química do grupo funcional terminal determina a reatividade e as vias de cura. A composição da espinha dorsal rege a compatibilidade, a resistência ao óleo e as propriedades de baixa temperatura. Essas borrachas resolvem o problema de fragilidade em termofixos de alto desempenho sem sacrificar a processabilidade. A pressão regulatória sobre os epóxis baseados em BPA e as tendências de redução de peso impulsionam a demanda por sistemas HTPB de Borrachas Líquidas Reativas. Compreendendo a classificação de borrachas líquidas reativas e seleção de sistemas de curaajuda os engenheiros a escolher corretamente.
Fundações químicas: o que diferencia essas borrachas
Grupos finais funcionais: os identificadores reativos
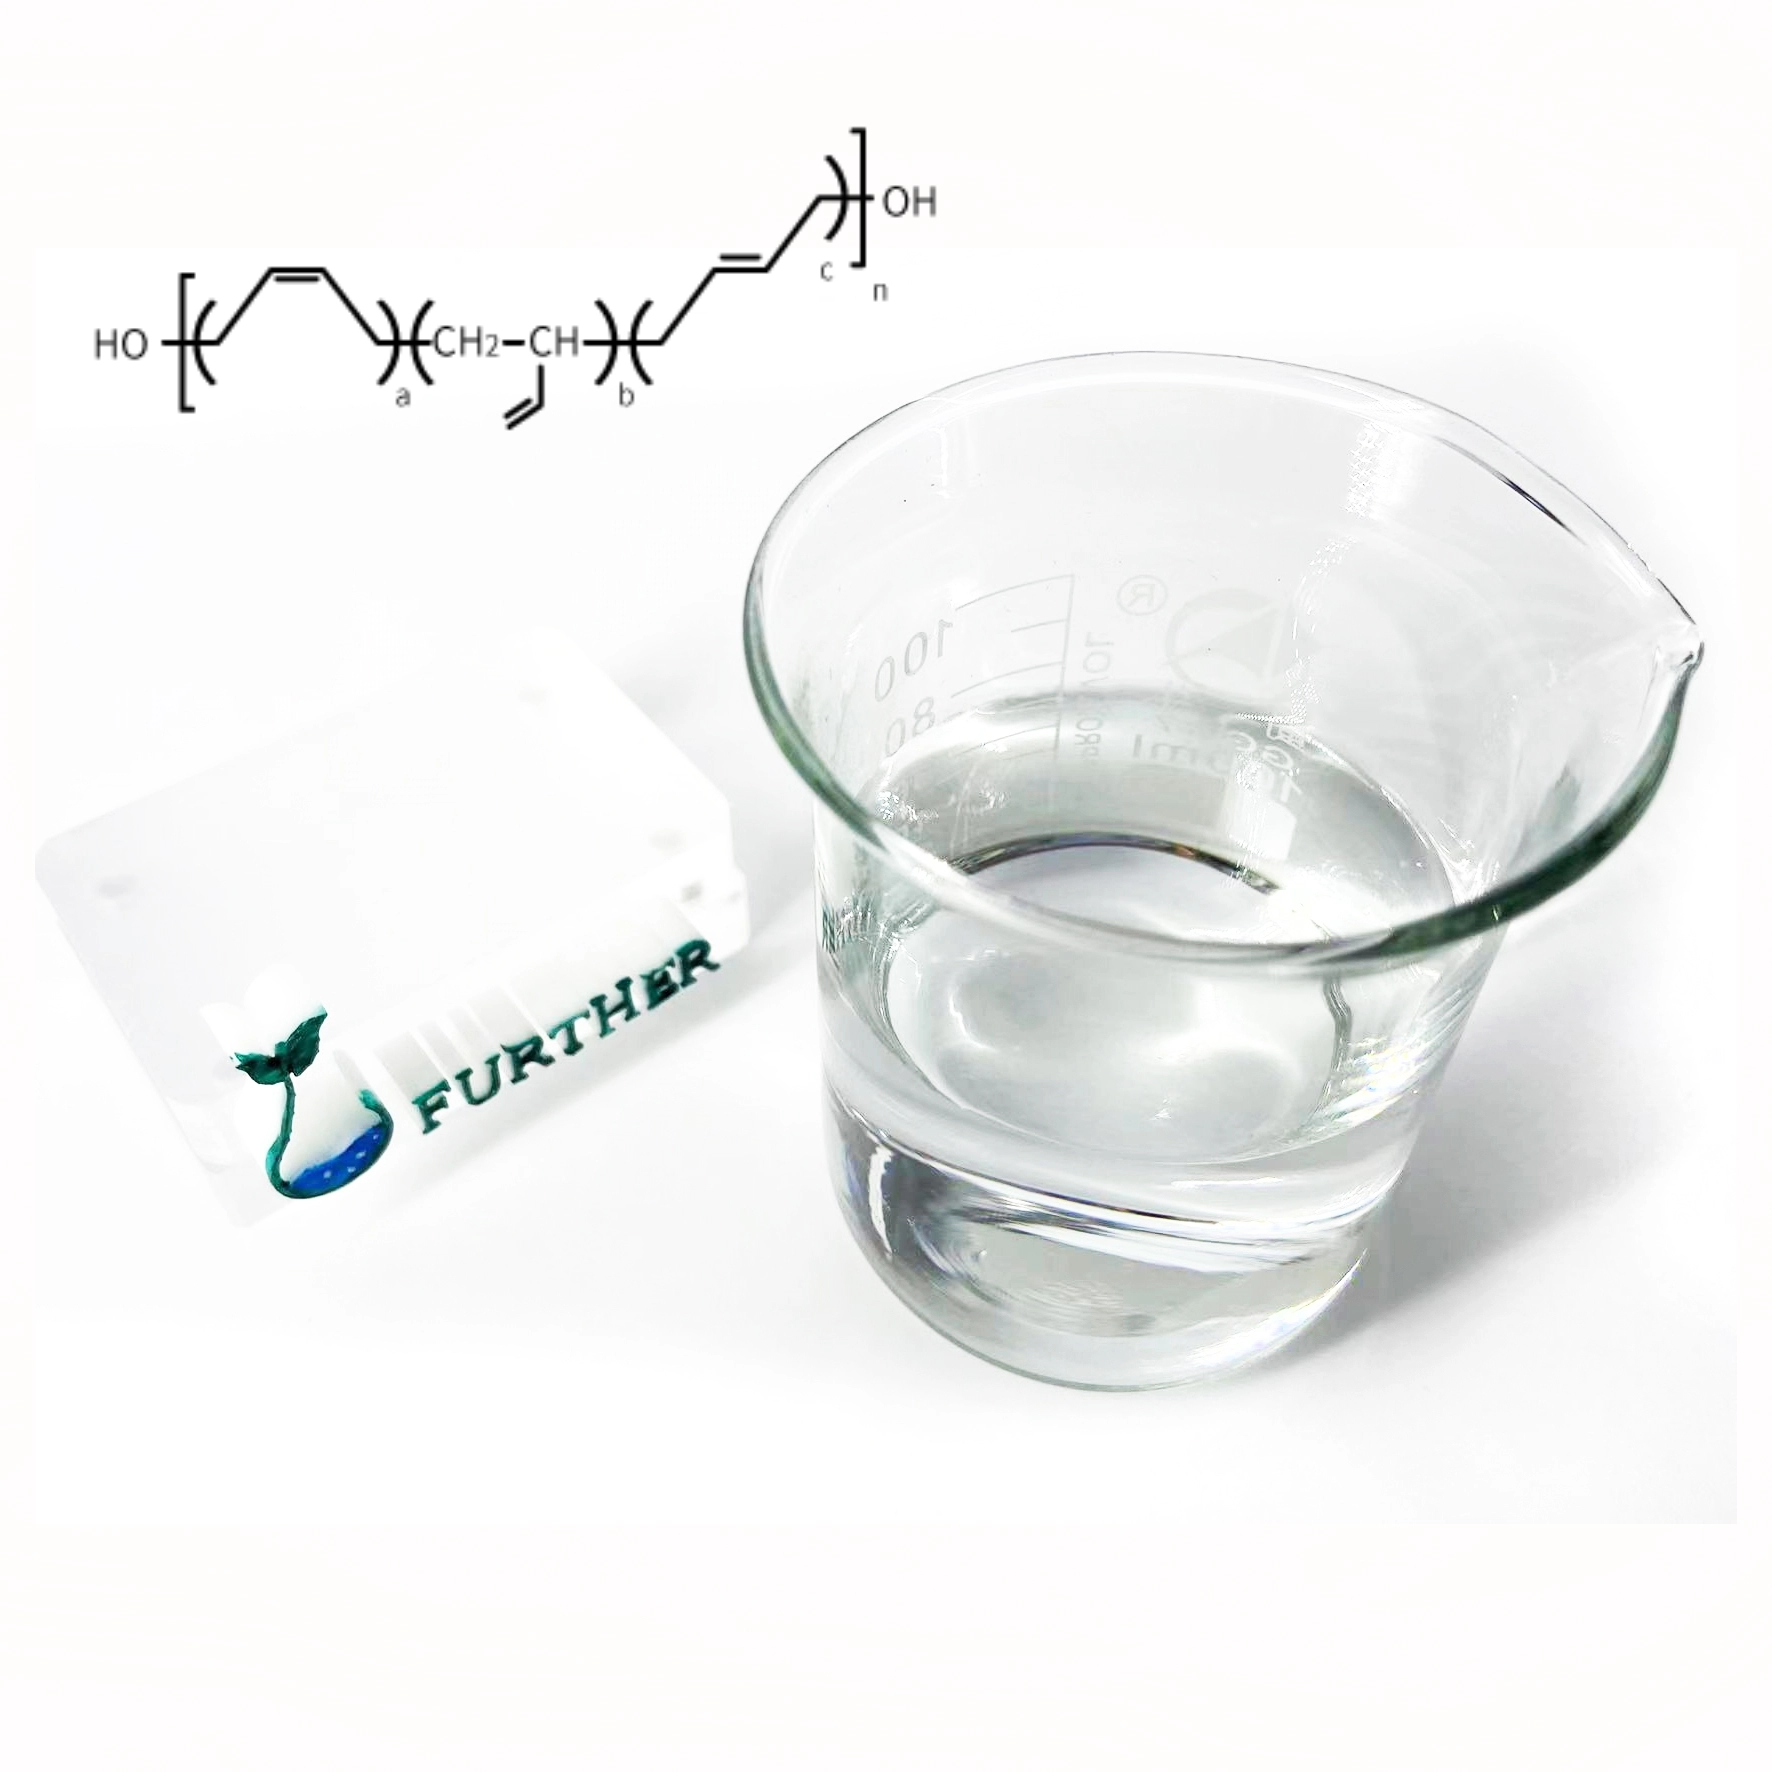
Vejo os grupos finais como os principais identificadores reativos. Os grupos hidroxila, carboxila e amina determinam, cada um, um caminho de cura diferente. Borrachas líquidas reativas HTPBexemplificar esse princípio. Seus grupos terminais hidroxila permitem a formação de poliuretano. O método de polimerização influencia significativamente a estrutura. A polimerização aniônica cria um alto teor de 1,2-vinil. A polimerização radicalar livre produz um baixo teor de 1,2-vinil. A funcionalidade OH também é diferente.
Parâmetro Estrutural | Polimerização Aniônica | Polimerização por Radicais Livres |
Conteúdo de 1,2-vinil | Alto (60-90%) | Baixo (15-20%) |
Funcionalidade OH | f ~ 2,0 (diol linear) | f>2 (ramificado, média 2,4-2,6) |
Tg | Alto | Baixo |
Dióis lineares com f~2,0 permitem a formação de poliuretano termoplástico. Estruturas ramificadas com f>2 levam a redes termofixas. Esta diferença controla diretamente as propriedades finais de cura.
Arquitetura Backbone: Polibutadieno vs. Nitrila Modificada
A espinha dorsal determina a compatibilidade da borracha com diferentes resinas. Os backbones de polibutadieno oferecem excelente flexibilidade em baixas temperaturas. Eles permanecem flexíveis abaixo de -70°C. No entanto, eles apresentam baixa resistência a óleos e solventes. Os backbones modificados com nitrila resolvem esse problema. O conteúdo de acrilonitrila confere resistência ao óleo. Também reduz a flexibilidade em baixas temperaturas.
Classes com alto teor de acrilonitrila têm melhor resistência ao óleo, enquanto o baixo teor de acrilonitrila proporciona melhor flexibilidade e resiliência em baixas temperaturas.
Espinha dorsal de polímero | Resistência ao óleo | Flexibilidade em baixas temperaturas |
Polibutadieno (BR) | Fraca resistência a óleo e solventes | Excelente; permanece flexível abaixo de -70°C, com baixa rigidez até -55°C |
Butadieno-Acrilonitrila (NBR) | Conferido por conteúdo de acrilonitrila; maior ACN = maior resistência a óleo/combustível | Prejudicado pelo aumento do teor de acrilonitrila; faixa de -55°C (ACN baixo) a -10°C (ACN alto) |
Eu seleciono o backbone com base nas demandas ambientais da aplicação.
Como a estrutura determina o desempenho
A combinação de grupo final e backbone cria o perfil de desempenho final. A estrutura ramificada com f>2 impõe limitações à flexibilidade do projeto. Resinas difuncionais lineares com f ~ 1,95 podem preparar elastômeros de poliuretano termoplástico. A funcionalidade hidroxila e a microestrutura da estrutura determinam as propriedades curadas. Vejo esta relação estrutura-propriedade como o núcleo da seleção de materiais. Compreender essas bases me ajuda a escolher as Borrachas Líquidas Reativas HTPB certas para cada aplicação.
Classificação de borrachas líquidas reativas HTPB e suas contrapartes
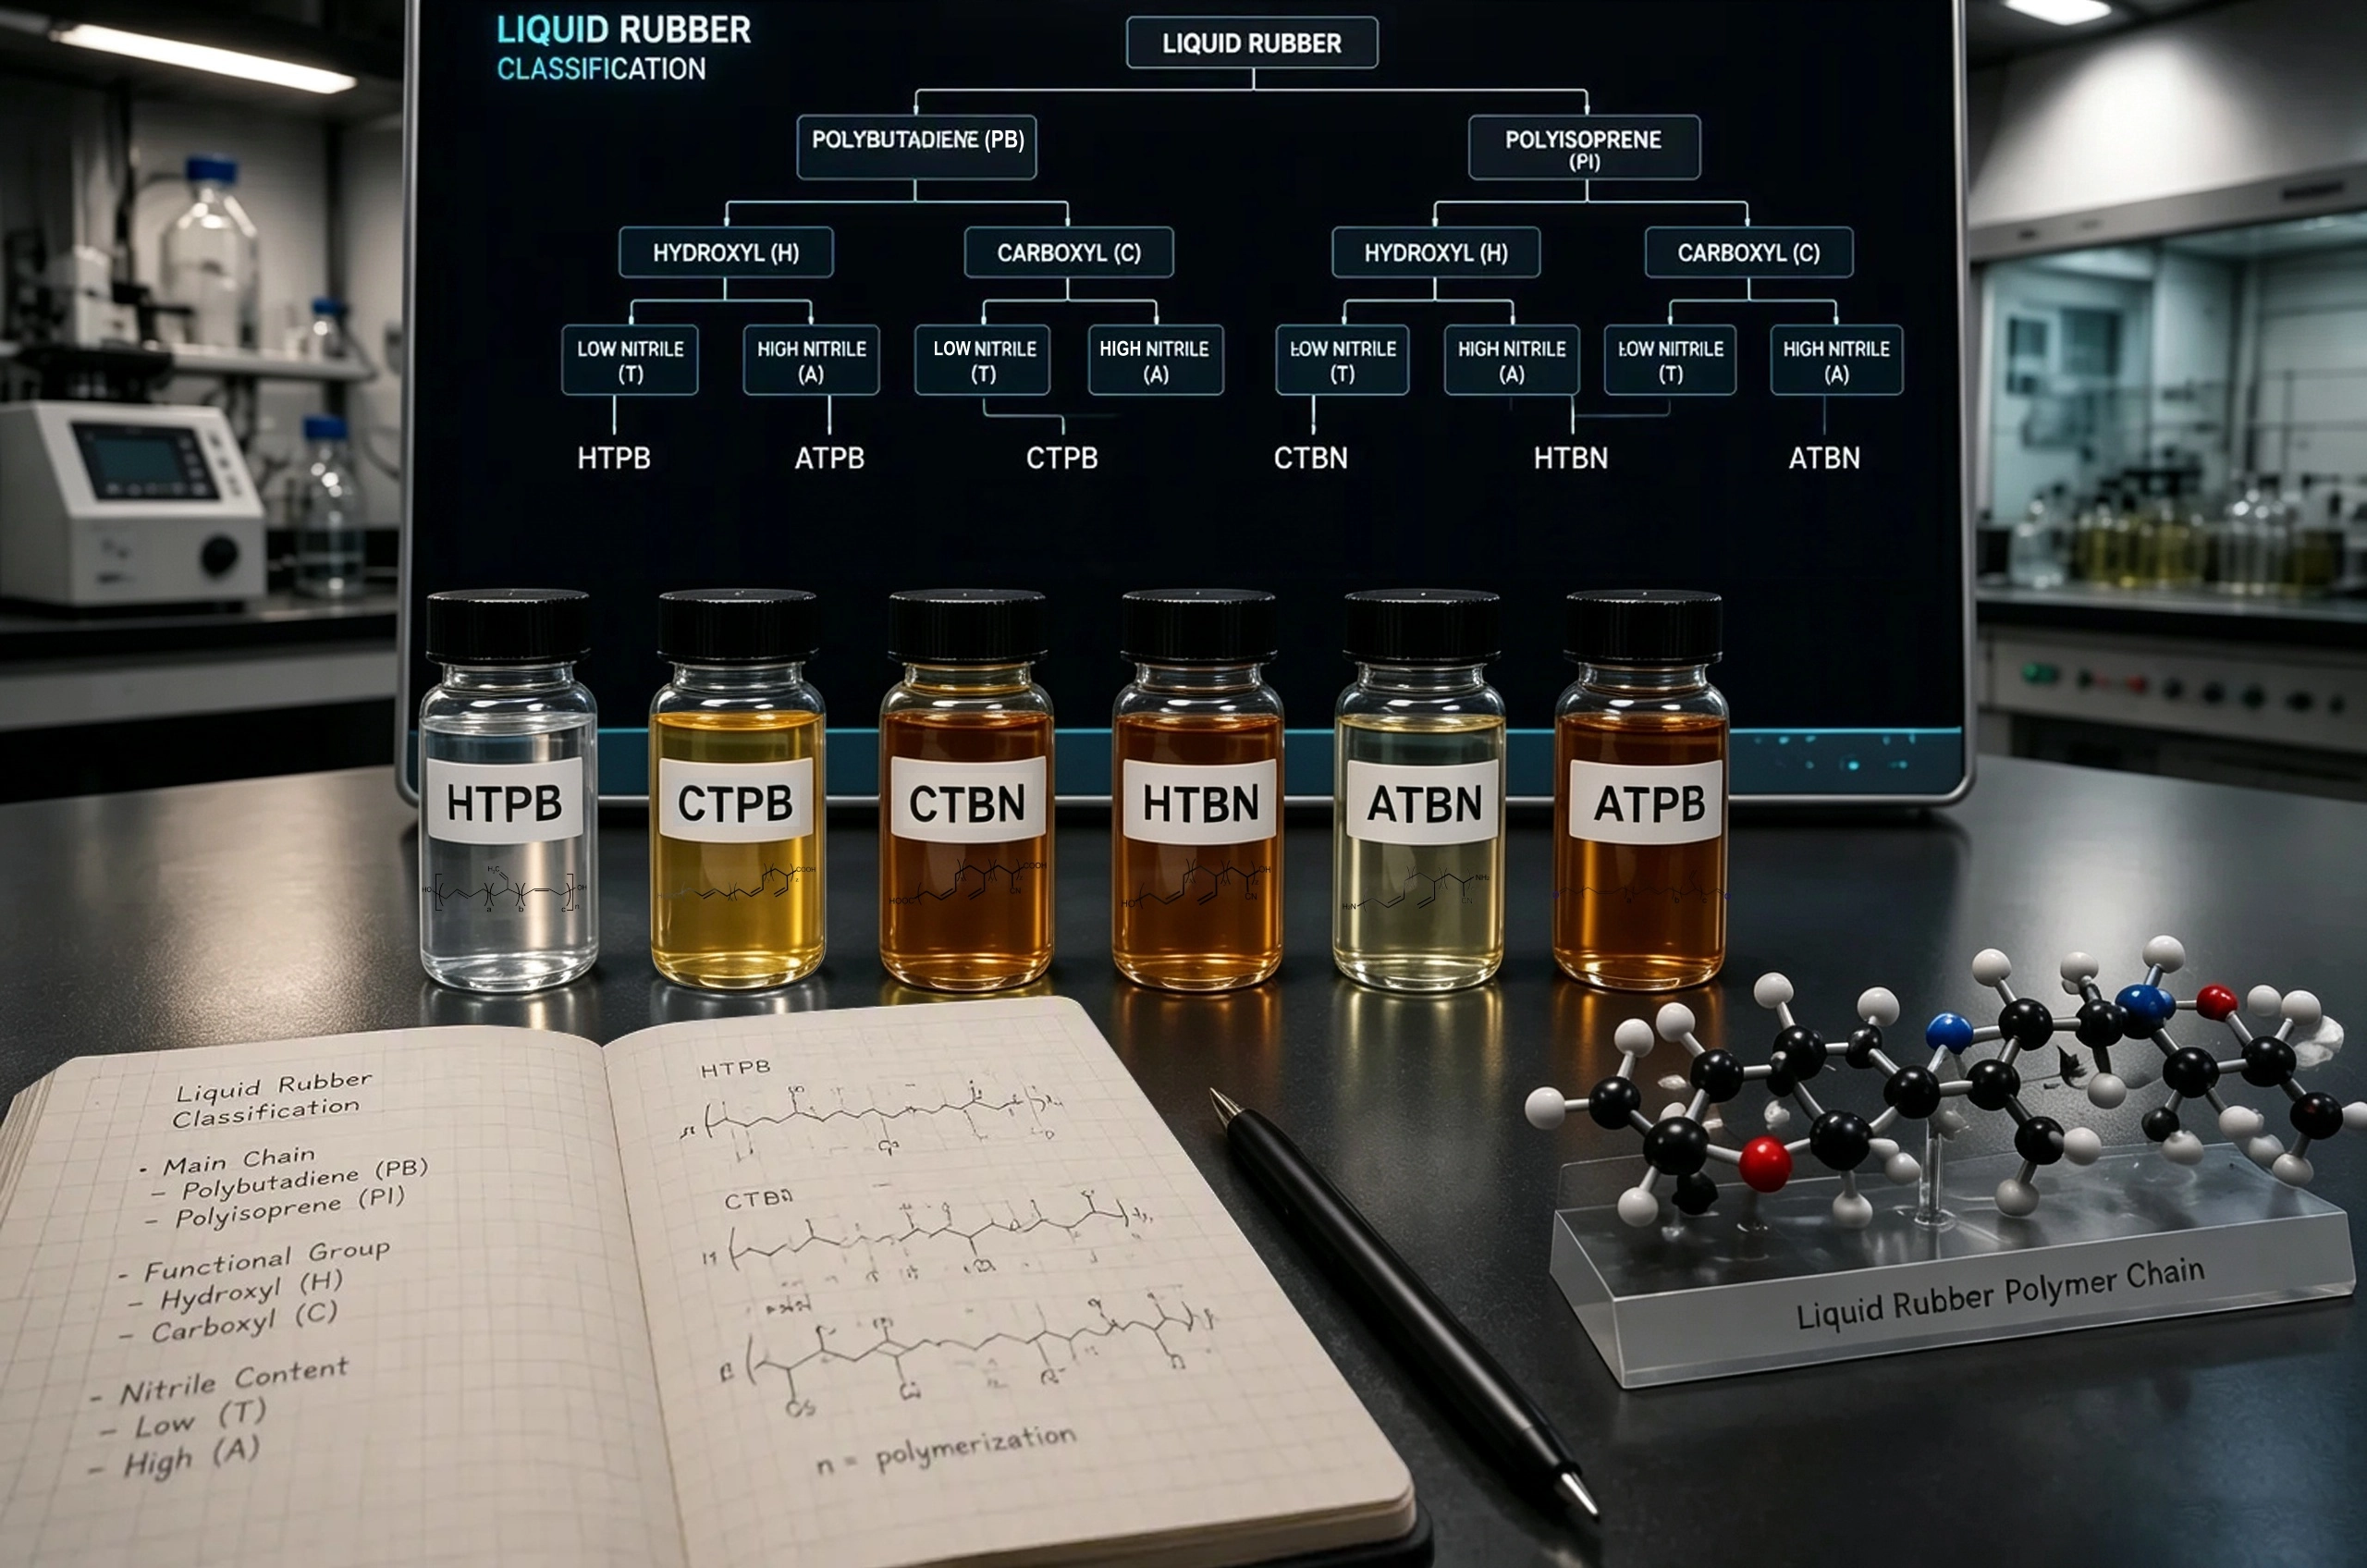
Classifico essas borrachas principalmente por seus grupos funcionais terminais. Esta classificação determina a química de cura e o escopo de aplicação. Três famílias dominam o mercado: tipos terminados em hidroxila, terminados em carboxila e terminados em amina. Cada família oferece vantagens distintas para sistemas de resina e requisitos de desempenho específicos.
Tipos terminados em hidroxila: HTPB e HTBN
O polibutadieno terminado em hidroxila (HTPB) é a borracha líquida reativa mais amplamente utilizada. Vejo isso em todos os lugares, desde propulsão de foguetes até bens de consumo. Seus grupos terminais hidroxila reagem prontamente com isocianatos para formar redes de poliuretano. A estrutura de polibutadieno oferece flexibilidade excepcional em baixas temperaturas e estabilidade hidrolítica.
Propriedade | Valor |
Peso molecular médio numérico (Mn) | 1.000–5.000 g/mol |
Valor de hidroxila (OH#) | 0,4–0,9 meq/g (22–50 mg KOH/g) |
Viscosidade a 30°C | 5.000–15.000 mPa·s |
Temperatura de transição vítrea (Tg) | −70 a −85°C |
Resistência à tração (PU curado) | 3,0–5,5MPa |
Alongamento na ruptura (PU curado) | 450–700% |
Razão NCO/OH ideal | 0,95–1,05 |
Conteúdo típico de aglutinante propelente | 12–18% em peso |
Essas propriedades se traduzem em uma notável gama de aplicações. Encontro poliuretanos à base de HTPB em painéis de isolamento de espuma rígida, rodas elastoméricas duráveis para montanhas-russas e escadas rolantes, buchas de suspensão automotiva e compostos de envasamento elétrico. O material também aparece em adesivos de alto desempenho, revestimentos de superfície, selantes, fibras sintéticas como Spandex, forro de carpete e peças de plástico rígido para instrumentos eletrônicos. Mais notavelmente, o HTPB serve como aglutinante de propelente de foguete sólido em veículos de lançamento, normalmente formulado como HTPB/AP/Al nas proporções 12/68/20.
Butadieno-acrilonitrila terminado em hidroxila (HTBN)compartilha a mesma química reativa, mas incorpora o comonômero acrilonitrila. Esta modificação melhora a resistência ao óleo e aumenta a polaridade para melhor compatibilidade com resinas epóxi e éster vinílicas. Eu seleciono HTBN quando a aplicação exige reatividade do poliuretano e maior resistência a solventes.
Tipos terminados em carboxila: CTPB e CTBN
Polibutadieno terminado em carboxila (CTPB)e o butadieno-acrilonitrila terminado em carboxila (CTBN) representam a segunda família principal. Essas borrachas carregam grupos terminais de ácido carboxílico que reagem com resinas epóxi, aminas e óxidos metálicos. Considero-os indispensáveis para aplicações de endurecimento com epóxi.
CTBN cria uma fase emborrachada dentro da matriz epóxi. Você obtém melhor resistência ao impacto e flexibilidade. A resina absorve energia e evita que as fissuras se espalhem. CTBN reage com epóxi para formar copolímeros em bloco com segmentos rígidos e flexíveis. CTBN cria uma fase de borracha dispersa, melhorando as propriedades mecânicas. O branqueamento do estresse é devido ao espalhamento da luz visível da camada central de espalhamento. Neste caso, é o vazio do centro de espalhamento, que se deve à cavitação das partículas CTBN. É um importante mecanismo de dissipação de energia após a adição de CTBN à resina epóxi, que pode consumir a energia no momento da fratura, e a ponte de borracha e o rendimento por cisalhamento também são mecanismos de tenacidade razoáveis.
As melhorias quantitativas decorrentes da adição de CTBN são substanciais. Vejo ganhos consistentes em múltiplas propriedades mecânicas.
Propriedade | Melhoria |
Resistência à tracção | Aumentou em 26% com 5 phr CTBN |
Alongamento na ruptura | Aumentou significativamente |
Resistência ao impacto com entalhe Izod | Aumentou significativamente |
Módulo de tração | Diminuiu gradualmente |
Resistência Máxima | Alcançado às 15 horas CTBN |
Resistência à fratura (K IC) | Estável para >10 phr CTBN |
Temperatura de transição vítrea (Tg) | Aumentou em 11,3°C com 25 phr CTBN |
Para aplicações de adesivos estruturais, especifico os graus de CTBN com base no teor de carboxila e na viscosidade. Os dados do fabricantemostra uma relação clara entre esses parâmetros.
Grau CTBN | Valor de carboxila (mmol/g) | Viscosidade a 27°C (Pa·S) |
CTBN-1 | 0,45 – 0,55 | ≤180 |
CTBN-2 | 0,55 – 0,65 | ≤150 |
CTBN-3 | 0,45 – 0,65 | ≤300 |
CTBN-4 | 0,65 – 0,75 | ≤200 |
CTBN-5 | 0,50 – 0,70 | ≤600 |
Eu escolho classes de viscosidade mais baixa para facilitar a mistura e classes de carboxila mais altas para maior densidade de reticulação. O compromisso entre processabilidade e propriedades finais orienta minha seleção.
Tipos terminados em amina: ATPB e ATBN
Polibutadieno terminado em amina (ATPB) e butadieno-acrilonitrila terminado em amina (ATBN)completar a tríade de classificação. Essas borrachas carregam grupos terminais de aminas primárias que reagem rapidamente com resinas epóxi, isocianatos e anidridos. Eu os valorizo por sua cinética de cura rápida e forte adesão a substratos polares.
ATBN encontra preferência especial em adesivos e revestimentos epóxi. Os grupos amina reagem diretamente com anéis epóxi sem necessidade de um catalisador separado. Esta reação direta cria fortes ligações químicas na interface. Os grupos nitrílicos no ATBN melhoram a adesão a metais e plásticos de engenharia. Também aprecio a maior resistência ao rasgo e à fadiga que as borrachas terminadas em amina conferem aos sistemas curados.
A funcionalidade amina oferece outra vantagem: permite a cura à temperatura ambiente. Esse recurso simplifica o processamento e reduz os custos de energia na fabricação. Vejo um interesse crescente no ATBN para revestimentos aplicados em campo e compostos de reparo onde a cura térmica é impraticável.
Essas três famílias - hidroxila, carboxila e amina—cobre a grande maioria das aplicações de borrachas líquidas reativas HTPB. Cada química de grupo funcional fornece um caminho de cura e um perfil de desempenho distintos. A seleção depende, em última análise, do sistema de resina, das condições de processamento e dos requisitos de uso final.
Desempenho Comparativo: Selecionando a Borracha Certa
Fonte da imagem: pexels
Viscosidade e características de processamento
Considero a viscosidade o primeiro parâmetro na escolha de uma borracha líquida reativa. A viscosidade mais baixa simplifica a fabricação. Vejo isso claramente com formulações de propelentes baseadas em HTPB. Menor viscosidade da pastapermite fácil fundição em carcaças complexas de motores de foguetes. Os formuladores ajustam as proporções do agente de cura para controlar a vida útil da mistura e a viscosidade durante o processamento. Este equilíbrio entre trabalhabilidade e tempo de reação determina a eficiência da produção.
Aspecto | Impacto da Viscosidade | Exemplo prático |
Processamento | A viscosidade mais baixa facilita a mistura e a fundição | Fácil fundição em carcaças complexas de motores de foguetes |
Vida útil | Ajustável através das proporções do agente de cura | Os formuladores controlam a viscosidade durante o processamento |
Os graus CTBN apresentam viscosidade mais alta que o HTPB. O conteúdo de carboxila e o peso molecular determinam essa diferença. Eu seleciono classes CTBN de baixa viscosidade para aplicações de tenacidade com epóxi. A mistura completa é importante nesses sistemas.
Eficiência de Tenacidade e Propriedades Mecânicas
Eu avalio a eficiência do endurecimento medindo a tenacidade à fratura e a resistência ao impacto. CTBN se destaca em sistemas epóxi. As partículas de borracha criam uma fase dispersa. Esta fase absorve energia através de cavitação e cisalhamento. O mecanismo evita a propagação de fissuras. Vejo melhorias consistentes na resistência ao impacto. O módulo de tração permanece praticamente inalterado.
Os poliuretanos à base de HTPB proporcionam excelente alongamento e resistência ao rasgo. A estrutura diol linear cria elastômeros flexíveis. Eu escolho HTBN ou ATBN quando preciso de tenacidade e resistência ao óleo. Os sistemas HTPB de borrachas líquidas reativas fornecem a base para essas formulações ajustadas ao desempenho.
Resistência Química e Estabilidade Térmica
A química da espinha dorsal determina a resistência química. As espinhas dorsais de polibutadieno apresentam baixa resistência a óleos e solventes. Os backbones modificados com nitrila resolvem esse problema. Maior teor de acrilonitrila melhora a resistência a combustíveis e hidrocarbonetos. Eu seleciono o backbone com base no ambiente operacional.
A estabilidade térmica depende da estrutura principal. O HTPB mantém a flexibilidade abaixo de -70°C. As borrachas nitrílicas sacrificam algum desempenho em baixas temperaturas. Em troca, eles ganham resistência química aprimorada. As aplicações em altas temperaturas favorecem os graus modificados com nitrila. Aplicações de baixa temperatura exigem backbones de polibutadieno puro. Combino a borracha com as demandas ambientais de cada aplicação.
Adesão e compatibilidade de resina
Eu avalio a adesão e a compatibilidade da resina como a porta de seleção final. Estas duas propriedades determinam se uma borracha líquida reativa realmente se integra à formulação alvo. A compatibilidade determina o quão bem a borracha se dispersa na resina. A adesão determina a força de ligação ao substrato.
A compatibilidade da resina depende dos parâmetros de solubilidade. A polaridade da espinha dorsalimpulsiona esse comportamento. As borrachas de polibutadieno apresentam excelente compatibilidade com resinas não polares como o poliuretano. Eles separam fases em sistemas epóxi polares. Borrachas modificadas com nitrila resolvem esse problema. A acrilonitrila aumenta a polaridade. Essa mudança melhora a compatibilidade com resinas epóxi, éster vinílico e fenólicas. Vejo CTBN e ATBN como as opções preferidas para endurecimento com epóxi precisamente por causa dessa compatibilidade.
Tipo de borracha | Resina Epóxi | Poliuretano | Éster Vinílico | Fenólico |
HTPB | Pobre | Excelente | Moderado | Pobre |
HTTPB | Bom | Excelente | Bom | Moderado |
CTPB | Moderado | Bom | Moderado | Pobre |
CTBN | Excelente | Bom | Excelente | Bom |
ATPB | Moderado | Bom | Moderado | Pobre |
ATBN | Excelente | Bom | Excelente | Bom |
A adesão segue uma lógica diferente. Os grupos finais formam ligações químicas com o substrato. Borrachas terminadas em amina criam ligações fortes com metais e plásticos de engenharia. Os grupos amina reagem com revestimentos epóxi e camadas de primer. Os grupos nitrila no ATBN melhoram a umectação e a adesão às superfícies polares. Borrachas terminadas em hidroxila funcionam bem em substratos não polares. Eu seleciono HTPB para revestimentos de poliuretano em substratos plásticos. Escolho ATBN para adesivos epóxi em alumínio e aço.
A regra é simples: combine a polaridade da espinha dorsal de borrachaà resina para dispersão e combine a reatividade do grupo final com o substrato para adesão.
Eu considero a concentração de borracha. Cargas mais altas podem melhorar a adesão, mas podem reduzir a resistência coesiva. O equilíbrio ideal depende da borracha e do substrato específicos. Sempre testo a compatibilidade com um pequeno lote de teste. A clareza visual após a mistura indica boa dispersão. A nebulosidade ou a separação de fases sinalizam um problema de compatibilidade. Conseguir esse equilíbrio separa uma formulação bem-sucedida de uma que falhou. Os sistemas HTPB de borrachas líquidas reativas oferecem a espinha dorsal para esse ajuste. As variantes modificadas com nitrila fornecem a via de adesão polar.
Perspectivas de aplicação: para onde essas borrachas estão indo
Aeroespacial e Defesa: Propulsores, Forros e Adesivos Estruturais
O setor aeroespacial continua sendo o maior consumidor de Borrachas Líquidas Reativas HTPB. Vejo este material dominando as formulações de propulsores sólidos de foguetes porque oferece propriedades mecânicas previsíveis e comportamento de cura confiável. O aglutinante contém perclorato de amôniooxidante e partículas de combustível de alumínio juntos em uma matriz de borracha que resiste ao ciclo térmico e ao estresse mecânico durante o lançamento.
Papel | Variante/Aditivo HTPB | Descrição |
Fichário | R-45M | Antioxidante pré-misturado para estabilidade de armazenamento a longo prazo |
Fichário | R-45 HTLO | Sem antioxidantes; viscosidade mais baixa que R-45 M |
Fichário | HTPB de baixo peso molecular | Viscosidade muito baixa; melhora a moldabilidade, mas pode reduzir a densidade |
Forro | HTPB com Melamina | A melamina atua como retardador de chama para aplicações em revestimentos |
Eu seleciono o R-45 M para programas de mísseis estratégicos onde a vida útil é importante ao longo de décadas. O pacote antioxidante evita a degradação oxidativa durante o armazenamento prolongado. O R-45 HTLO é adequado para sistemas táticos com vida útil mais curta. A viscosidade mais baixa simplifica a fundição em geometrias de grãos complexas. Graus de baixo peso molecular me ajudam a ajustar a reologia da pasta quando preciso de carga máxima de sólidos para impulso específico mais alto.
Os materiais do revestimento protegem a carcaça do motor dos gases de combustão quentes. Eu formulo liners baseados em HTPBcom melamina para reduzir a propagação da chama e isolar o invólucro estrutural. O revestimento une o grão propulsor ao invólucro enquanto acomoda a expansão térmica diferencial. Esta integridade de ligação evita falhas catastróficas durante a ignição.
Adesivos estruturais no setor aeroespacial contam com CTBN e ATBN para endurecer agentes de ligação à base de epóxi. Eu especifico essas borrachas para colagem secundária de painéis compostos a estruturas metálicas. A fase de borracha absorve as tensões de descolamento e evita a propagação de fissuras ao longo da linha de ligação adesiva. As classes terminadas em amina fornecem os ciclos de cura mais rápidos para eficiência de produção.
Automotivo e Eletrônico: Selantes, Envasamento e Revestimentos
Engenheiros automotivos enfrentam uma batalha constante contra a vibração, moisture, and thermal stress. I see reactive liquid rubbers solving these challenges across multiple vehicle systems. Silicone potting compounds represent one prominent application. These materials provide elasticity, flexibility, temperature resistance up to 400°F, and resistance to moisture and chemicals. I specify them for engine control modules, battery management systems, and sensor assemblies.
The electronics industry demands reliable protection for sensitive components. Conformal coatings shield circuit boards from environmental damage. I use one-part silicone liquid rubber dips for shock dampening and vibration isolation applications. These coatings excel in severe impact cushioning and dampening of severe shock.
Typical automotive and electronics applications include:
· Vibration isolation for powertrain mounts and suspension bushings
· Severe impact cushioning for battery pack enclosures
· Dampening of severe shock in transmission control units
· Sealing of connector housings and wire harness penetrations
· Potting of ignition coils and alternator components
I choose HTBN for under-hood sealants that contact fuel and oil. The acrylonitrile content provides the chemical resistance that pure polybutadiene lacks. ATBN finds use in structural adhesives for lightweight vehicle assembly. These adhesives bond dissimilar materials like aluminum to carbon fiber composites. The rubber phase imparts the flexibility needed to accommodate differential thermal expansion between these materials.
Composite Materials: Toughening Epoxy and Vinyl Ester Systems
Composite materials suffer from one persistent weakness: brittleness. Epoxy matrices crack easily under impact or thermal shock. I solve this problem by incorporating CTBN or ATBN into the resin formulation. The rubber creates a dispersed second phase that absorbs energy and arrests crack growth.
I see the toughening mechanism working through several pathways. Rubber particles cavitate under stress, creating voids that dissipate energy. Shear yielding occurs in the epoxy matrix between particles. Rubber bridging connects crack faces and resists propagation. These mechanisms work together to multiply fracture toughness by factors of two to three.
Vinyl ester resins benefit from the same approach. These resins offer excellent corrosion resistance but suffer from poor impact strength. I add CTBN at 5 to 15 parts per hundred resin to achieve the optimal balance. Lower loadings improve toughness without sacrificing modulus. Higher loadings maximize impact resistance but reduce stiffness and glass transition temperature.
The regulatory landscape now shapes my material selections. Stringent environmental regulations limit the use of certain chemical intermediates in liquid rubber manufacturing. I track these compliance requirements carefully:
1. REACH compliance in the EU increases operational complexity and capital expenditure for manufacturers
2. EPA regulations in North America impose strict VOC emission limits on production facilities
3. Regional frameworks in Asia add further compliance burdens that disproportionately affect smaller manufacturers
4. These constraints drive investment in advanced synthesis technologies that satisfy both performance and compliance requirements
Pressure Category | Specific Pressure | Source / Driver | Impact on Bio-Based Liquid Rubbers |
Regulatory | Strict VOC emission limits | EPA (North America) | Requires investment in low-emission production technologies; bio-based formulations help meet compliance |
Regulatory | REACH compliance & regional chemical safety frameworks | EU, North America, Asia | Increases operational complexity and capital expenditure; bio-based variants reduce reliance on restricted chemical intermediates |
Sustainability | Demand for bio-based monomers | Corporate clients, eco-conscious end-users | Reduces carbon footprint and aligns with sustainable sourcing trends |
Sustainability | Chemical recycling & circular economy initiatives | US and Canada government programs | Addresses end-of-life disposal challenges of cross-linked rubbers; bio-based and recyclable formulations are prioritized |
I see manufacturers responding with bio-based liquid rubber variants. These products use monomers derived from renewable feedstocks rather than petroleum. The performance profile matches conventional grades while reducing carbon footprint. Automotive OEMs and consumer goods brands increasingly demand these sustainable options. The shift toward low-VOC formulations accelerates innovation in synthesis technology.
The composite market continues expanding in wind energy, marine, and infrastructure applications. Each sector demands specific toughening solutions. I match the rubber chemistry to the resin system and service environment. CTBN remains my default choice for epoxy systems. ATBN provides faster curing when production speed matters. HTBN offers the best oil resistance for automotive composite components.
Emerging Frontiers: Bio-Based Rubbers and Smart Materials
The sustainability movement now reaches deep into polymer science. I watch bio-based reactive liquid rubbers emerge from research laboratories into commercial reality. These products replace petroleum-derived monomers with renewable feedstocks. Castor oil, soybean oil, and crude tall oil provide the carbon backbone for these new materials. The performance profile matches conventional grades while reducing carbon footprint significantly.
I see the regulatory landscape accelerating this transition. Strict VOC emission limits from the EPA force manufacturers to rethink production chemistry. REACH compliance in the EU adds operational complexity and capital expenditure. Bio-based formulations help companies meet these requirements without sacrificing performance. Corporate clients increasingly demand sustainable sourcing across their supply chains. The chemical recycling initiatives in the US and Canada push manufacturers toward circular economy models.
The technical challenge lies in maintaining reactive end-group functionality. Bio-based polyols must still carry hydroxyl, carboxyl, or amine groups at precise concentrations. I evaluate these materials carefully for hydroxyl value and molecular weight distribution. The backbone structure differs from petroleum-derived polybutadiene. Renewable feedstocks produce more complex molecular architectures. These differences affect viscosity and curing kinetics. My testing protocols account for these variations.
Smart materials represent the second frontier. I see reactive liquid rubbers integrating with sensing and responsive technologies. The telechelic structure allows incorporation of functional nanoparticles. Carbon nanotubes and graphene platelets disperse within the rubber matrix. These additives create conductive pathways for strain sensing. The material detects deformation and reports it as a change in electrical resistance. Structural health monitoring becomes possible without separate sensor systems.
Shape memory behavior offers another avenue. I formulate liquid rubbers with reversible crosslinks that respond to temperature stimuli. The material holds a temporary shape below its transition temperature. Heating triggers recovery to the original geometry. This capability finds use in self-healing coatings and deployable aerospace structures.
Additive manufacturing transforms how I process these materials. Chromatic 3D Materials developed Reactive Liquid Additive Manufacturing technology specifically for thermoset elastomers. The process pumps two liquid feed components through a mixing tip where they react. A gel forms immediately, sealing gaps within itself. The material continues reacting with surrounding material, creating chemical bonds throughout the entire printed structure. This approach produces smooth, nonporous thermoset elastomers that require no post-processing.
I find this technology remarkable for several reasons. The liquid components adjust easily to modify toughness, flexibility, elasticity, and color without affecting print quality. I can print directly onto existing substrates like metal, plastic, or textiles. This capability reduces assembly needs and enables multi-material components. The method overcomes traditional 3D printing limitations by avoiding seams, voids, and fusing lines. Industrial applications include hydraulic-seal gaskets and air-brake membranes that demand durability.
A combinação de matérias-primas de base biológica e produção inteligente cria novas possibilidades. Formulo borrachas líquidas renováveis com grupos reativos compatíveis com processamento RLAM. A baixa viscosidade destes materiais atende aos requisitos de mistura e deposição. A cinética de cura rápida corresponde ao processo de construção camada por camada. Esta convergência aborda tanto as preocupações ambientais como a eficiência da produção.
Prevejo um crescimento contínuo neste espaço. Os OEMs automotivos buscam materiais sustentáveis para componentes internos. Os programas aeroespaciais requerem estruturas leves com detecção incorporada. Os fabricantes de dispositivos médicos precisam de elastômeros biocompatíveis com controle preciso de propriedades. Cada aplicação exige química de grupo funcional e arquitetura de backbone específicas. A estrutura de classificação que descrevi anteriormente orienta essas seleções.
A direção futura é clara. As matérias-primas de base biológica irão expandir-se para além das opções atuais. Novos grupos reativos permitirão novos produtos químicos de cura. A fabricação aditiva exigirá especificações mais rígidas de viscosidade e reatividade. Vejo borrachas líquidas reativas evoluindo de produtos intermediários para materiais de engenharia para fabricação avançada. Os fundamentos permanecem inalterados: grupos finais funcionais controlam a reatividade, a composição do backbone governa a compatibilidade. Esses princípios guiarão a inovação nas próximas décadas.
A lógica de classificação permanece simples: a química do grupo final determina a reatividade, a composição da estrutura governa a compatibilidade e a resistência. Eu seleciono borrachas com base nas demandas da aplicação, não na superioridade universal. O crescimento continua em compósitos leves e adesivos de alto desempenhoe selantes automotivos. Vejo a Reactive Liquid Rubbers HTPB liderando essa expansão. As inovações futuras centram-se em matérias-primas de base biológica, novos grupos reativos e integração da produção aditiva. Esses materiais evoluirão de produtos intermediários para soluções de engenharia para desafios avançados de fabricação.
Perguntas frequentes
Como escolho entre HTPB e CTBN para minha aplicação?
Eu avalio primeiro o sistema de resina. O HTPB é adequado para formulações de poliuretano que exigem excelente flexibilidade em baixas temperaturas. CTBN funciona melhor para endurecimento de epóxi. Eu combino a química do grupo final com o caminho de cura. A polaridade do backbone determina a compatibilidade da resina. Considere o ambiente de serviço para as necessidades de resistência ao óleo.
Qual é o prazo de validade típico dessas borrachas líquidas reativas?
Eu recomendo usar esses materiais dentro de 12 meses após a fabricação. Armazene-os em recipientes fechados, longe da umidade e da luz solar direta. As classes HTPB com antioxidantes duram mais. Eu sempre verifico o valor de hidroxila ou carboxila antes de usar. A degradação se manifesta como aumento da viscosidade ou descoloração.
Posso misturar diferentes borrachas líquidas reativas?
Sim, frequentemente misturo borrachas para obter propriedades equilibradas. A combinação de HTPB com HTBN melhora a resistência ao óleo, mantendo a flexibilidade. Eu misturo CTBN com ATBN para equilibrar resistência e velocidade de cura. Teste primeiro a compatibilidade com um pequeno lote de teste. A separação de fases indica um problema.
Qual tipo de borracha oferece a melhor relação custo-desempenho?
O HTPB oferece o menor custo por quilograma com excelentes propriedades mecânicas. CTBN custa mais, mas oferece eficiência superior de tenacidade epóxi. Considero o custo total da formulação, não apenas o preço da borracha. Cargas mais baixas de CTBN geralmente alcançam melhores resultados do que cargas mais altas de alternativas mais baratas.
Há alguma consideração especial de segurança ao manusear esses materiais?
Sempre uso luvas de nitrila e óculos de segurança ao manusear borrachas líquidas reativas. Os graus terminados em amina requerem cuidado extra devido ao potencial de irritação da pele. Trabalhe em uma área ventilada para evitar a inalação de vapores. Armazenar longe de agentes oxidantes e ácidos fortes. Siga as instruções do fabricanterecomendações da ficha de dados de segurança.

 English
 English
 Spanish
 Russian
 Arabic
 French
 German
 Portuguese
 Turkish
 Dutch
 Polish
 Korean
 Vietnamese
 Indonesian
 15. Sep, 2026